Aluminium Laserschneiden
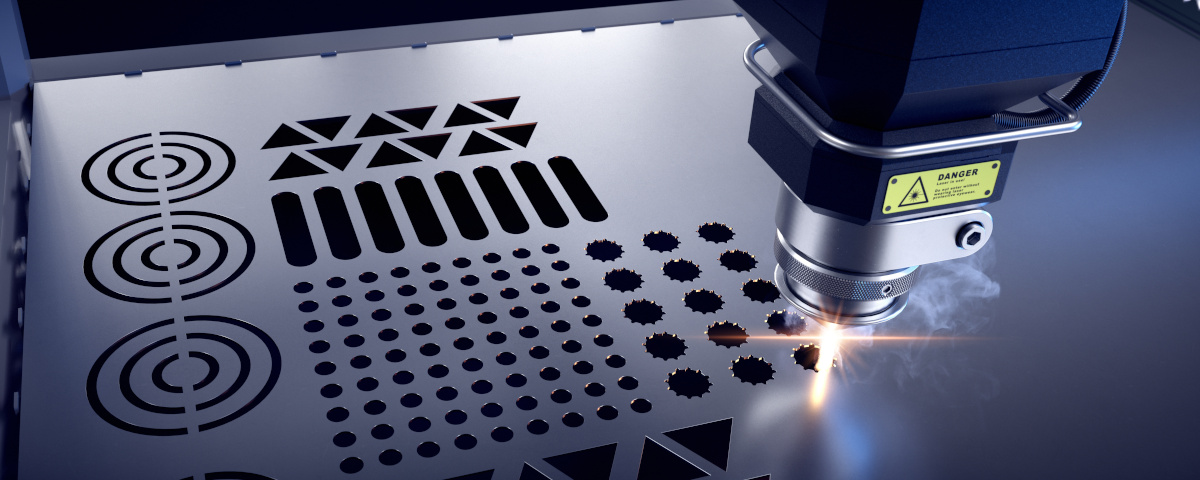
Aluminium-Laserschneiden heißt, Aluminiumblech berührungslos mit dem Laserstrahl zu trennen, statt es mechanisch zu scheren oder zu stanzen.
STAMM Blechtechnik schneidet Aluminium mit CO₂-Lasertechnologie bei 5.000 Watt Laserleistung und deckt Materialstärken von 0,5 bis 12 mm ab, vom Feinblechteil bis zum tragenden Aluminium-Laserteil.
Der Werkstoff stellt dabei andere Anforderungen als Baustahl: Aluminium leitet Wärme deutlich besser und reflektiert den Laserstrahl stärker, und beides wirkt auf Parameter, Qualität der Kante und den Aufwand danach.
Für Konstrukteure und Einkäufer, die Alu-Laserteile im Lohn fertigen lassen, zählt deshalb nicht das Verfahren allein, sondern die Spanne, die eine Anlage prozesssicher abdeckt.
Was bedeutet Aluminium-Laserschneiden?
Aluminium-Laserschneiden bezeichnet das thermische Trennen von Aluminiumblech mit einem fokussierten Laserstrahl, der das Metall an der Schnittlinie aufschmilzt und die Schmelze mit einem Gasstrom aus der Schnittfuge drückt. Das Verfahren arbeitet werkzeuglos und überträgt die Kontur CNC-gesteuert direkt aus der CAD-Datei.
Ohne Stanzwerkzeug entstehen keine Werkzeugkosten, und runde oder komplexe Formen kosten nicht mehr als ein gerader Schnitt. Weil Alublech je Quadratmeter mehr kostet als Baustahl, wirkt die Verschachtelung der Teile stärker auf den Verbrauch an Material als in der Fertigung von Stahlteilen.
Die Werkzeugfreiheit gilt für Stahlblech und Aluminium gleichermaßen, der Parametersatz dahinter nicht, denn Wärmeleitfähigkeit und Reflexion verschieben beim Aluminium die Werte, die am Stahlblech unverändert stehen bleiben.
Warum verhält sich Aluminium beim Laserschneiden anders als Stahl?
Aluminium leitet Wärme um ein Mehrfaches besser als Baustahl und reflektiert die Strahlung eines CO₂-Lasers deutlich stärker. Beide Effekte stellen beim Laserschneiden von Aluminium höhere Anforderungen an Leistung, Parameterführung und die plane Auflage der Bleche, und sie senken im Vergleich zum Stahlschnitt die erreichbare Dicke.
Die abfließende Wärme ist der Hauptgrund: Energie, die ins Bauteil wandert, steht an der Schnittfuge nicht mehr zur Verfügung. Bei dünnen Blechen verzieht der Wärmeeintrag das Material, bei größeren Dicken reicht die Energie irgendwann nicht mehr, weil Aluminium ohne mitverbrennendes Schneidgas getrennt wird. Für die Qualität des Schnitts heißt das: Die Schmelze bleibt an der Blechunterseite länger flüssig, deshalb fällt die Schnittkante gratreicher aus. Der Wärmefluss ist dabei nur eine von vier Materialeigenschaften, die am Schnitt gleichzeitig wirken.
Welche Eigenschaften von Aluminium beeinflussen den Laserschnitt?
Beim Laserschneiden von Aluminium entscheiden vier Eigenschaften des Werkstoffs über die Qualität der Kante und die Maßhaltigkeit, und sie erklären, warum ein Parametersatz aus der Stahlbearbeitung nicht übertragbar ist:
-
Wärmeleitfähigkeit: Reines Aluminium liegt bei rund 235 W/(m·K), Baustahl im Vergleich bei etwa 50 W/(m·K), die übliche Legierung AlMg3 mit rund 140 W/(m·K) dazwischen.
-
Reflexionsgrad: Blankes Aluminium reflektiert im kalten Zustand über 90 Prozent der 10,6-µm-Strahlung eines CO₂-Lasers und absorbiert sie erst mit beginnender Schmelze. Ein Faserlaser wird bei 1,06 µm Wellenlänge besser absorbiert, der CO₂-Laser deckt mit 5.000 Watt den Bereich bis 12 mm ab.
-
Schmelzpunkt: Reines Aluminium schmilzt bei rund 660 °C, wird also früh flüssig, was die Gratbildung an der Unterseite begünstigt.
-
Dichte: Als Leichtmetall mit einer Dichte von 2,70 g/cm³ bringt Aluminium rund ein Drittel vom Gewicht des Stahls mit, Alublech hebt sich dadurch leichter von der Auflage ab und braucht einen Niederhalter.
Alle vier Eigenschaften gelten für jede Aluminiumlegierung, nur unterschiedlich stark. Die Reflexion ist davon die einzige, die nicht nur die Parameter verschiebt, sondern das Verfahren selbst begrenzt, denn sie legt fest, welche Metalle ein CO₂-Laser überhaupt annimmt.
Welche Materialstärken schneidet der CO₂-Laser bei Aluminium?
Der CO₂-Laser bei STAMM Blechtechnik schneidet Aluminium in Stärken von 0,5 bis 12 mm, bei einem Arbeitsbereich von 3.000 mm Länge und 1.500 mm Breite. Feinblechteile und dicke Platten entstehen auf derselben CO₂-Laseranlage, mit derselben Technik und in gleicher Präzision.
Vorschub, Kantenbild und Entgrataufwand unterscheiden sich innerhalb dieser Dickenspanne so deutlich, dass sich Aluminium in drei Bereiche gliedert:
-
0,5 bis 3 mm: Alu-Feinblech für Gehäuse und Abdeckungen, hoher Vorschub, Neigung zum Verzug, Niederhalter nötig.
-
3 bis 8 mm: der Bereich der meisten Konstruktionsteile, stabile Kante, Grat planbar.
-
8 bis 12 mm: tragende Platten, deutlich langsamerer Schnitt, Entgraten in jedem Fall eingeplant.
Baustahl reicht auf denselben Maschinen bis 25 mm, Edelstahl bis 20 mm. Der Unterschied liegt beim Schneidgas: Baustahl wird mit Sauerstoff geschnitten, der an der Fuge mitverbrennt und Energie einbringt, Aluminium wird mit Stickstoff schmelzgeschnitten, und dort trägt allein der Laser den Schnitt. Anlagen mit Faserlaser schneiden Aluminiumbleche bis etwa 25 mm Dicke, auf dem CO₂-Laser endet der prozesssichere Bereich bei 12 mm, und das sagen wir vor dem Angebot statt danach.
Wie viel Laserleistung braucht das Laserschneiden von Aluminium?
Für Aluminium bis 12 mm arbeitet der CO₂-Laser bei STAMM Blechtechnik mit 5.000 Watt. Dünnblech bis 3 mm wäre auch mit weniger Leistung trennbar, die Reserve zahlt sich im oberen Dickenbereich aus.
Weil Aluminium die Wärme sofort ins Bauteil abführt und kein Gas mitverbrennt, steht die Leistung an der Fuge gegen den abfließenden Wärmestrom, und mit kleineren Leistungsklassen endet der prozesssichere Bereich deutlich früher. Neben der Leistung zählt die Fokuslage, denn ein um Zehntelmillimeter verschobener Fokus verändert die Kante sichtbar.
Welche Legierung auf dem Tisch liegt, ändert dabei die Wärmeleitfähigkeit selbst: AlMg3 liegt mit rund 140 W/(m·K) deutlich unter reinem Aluminium und führt entsprechend weniger Energie aus der Schnittfuge ab.
Welche Aluminiumlegierungen eignen sich für Aluminium-Laserteile?
Für Aluminium-Laserteile aus Blech ist AlMg3 die übliche Wahl, in europäischer Bezeichnung EN AW-5754. Die Legierung lässt sich gut umformen und schweißen, und ihre Korrosionsbeständigkeit reicht für Außen- und Industriebauteile aus. Diese Eigenschaften machen AlMg3 zum Standardwerkstoff im Blechbereich.
Den Großteil aller Laserzuschnitte im Blechbereich decken vier Aluminiumlegierungen ab, die sich in Festigkeit, Verformbarkeit und Korrosionsbeständigkeit unterscheiden:
-
AlMg3 (EN AW-5754): Standard für Blechteile, gut verformbar, schweißgeeignet, beständig auch in feuchter Umgebung.
-
AlMg1 (EN AW-5005): weicher, für Sichtflächen, nimmt eine Oberflächenbehandlung gleichmäßig an.
-
AlMg4,5Mn (EN AW-5083): höhere Festigkeit und Seewasserbeständigkeit, für belastete Bauteile.
-
AlMgSi1 (EN AW-6082, nach EN 573-3 AlSi1MgMn): aushärtbar und fester als AlMg3, dafür weniger verformbar.
Eloxiertes oder folienkaschiertes Alublech verhält sich beim Schneiden anders als blankes Material, deshalb gehören Legierung und Oberfläche des Werkstoffs in die Anfrage. Mit steigendem Magnesiumanteil wird die Schmelze zäher und der Grat haftet hartnäckiger, weshalb AlMg4,5Mn an der Kante tendenziell mehr Nacharbeit verlangt als AlMg1.
Welche Schnittqualität entsteht beim Laserschneiden von Aluminium?
Beim Laserschneiden von Aluminium bleibt die Schnittfuge schmal: Bei Blechen bis 3 mm liegt sie bei etwa 0,1 bis 0,3 mm und wächst mit zunehmender Materialstärke. Die Schnittkante fällt nahezu senkrecht aus, die Kontur gibt den Zuschnitt also eins zu eins wieder.
Weil die Anlage den Zuschnitt aus demselben Programm wiederholt, fällt jedes Teil einer Serie gleich aus, und genau daraus entsteht Prozesssicherheit über die Großserie.
Gegenüber dem Stahlblech fallen zwei Nachteile ins Gewicht: Der Grat an der Unterseite ist ausgeprägter, und dünne Alu-Bleche neigen stärker zum Verzug. Wo ein Stahlteil die Fertigung oft ohne Nacharbeit verlässt, ist das Entgraten bei Aluminium ein fester Arbeitsgang und keine Ausnahme.
Wie schneidet man Aluminium am besten?
Für Aluminiumblech ab 0,5 mm ist der Laserschnitt mit Stickstoff als Schneidgas das Verfahren mit dem besten Verhältnis aus Konturfreiheit, Kantenqualität und Rüstaufwand. Stickstoff wird mit hohem Druck zugeführt, reagiert nicht mit dem Metall und verhindert die Oxidation der Schnittkanten, sodass eine saubere, oxidfreie Schnittfläche entsteht. Die Toleranzen bleiben dabei minimal und die Wärmeeinflusszone geringer als beim Plasmaschneiden.
Scheren und Stanzen sind bei großen Serien einfacher Formen schneller, brauchen aber je Kontur ein Werkzeug. Wasserstrahlschneiden bleibt die Alternative, wenn keine Wärme ins Bauteil gelangen darf, kostet dafür Geschwindigkeit. Für Alu-Laserteile zwischen Einzelstück und Großserie bleibt der Laserschnitt die erste Wahl, und die Präzision des fertigen Teils entsteht erst in den Arbeitsgängen danach.
Schicken Sie uns Ihre Zeichnung als DXF oder STEP und nennen Sie uns dazu Legierung, Materialstärke und Stückzahl. Wir erstellen Ihnen ein belastbares Angebot und übernehmen auf Wunsch auch das Entgraten, Kanten und Schweißen bis zur fertigen Baugruppe.
Welche Weiterverarbeitung und Oberflächenbehandlung folgen auf den Aluminium-Laserzuschnitt?
Nach dem Laserschneiden folgen bei STAMM Blechtechnik Entgraten, Umformen und bei Bedarf das Fügen zur fertigen Baugruppe, alles aus einer Hand am Standort Sonneberg. Bei Aluminium steht das Entgraten der Schnittkante dabei an erster Stelle, weil es die Qualität der Kante erst herstellt.
Aluminiumblech stellt in den vier Arbeitsgängen nach dem Zuschnitt eigene Anforderungen, vom zäheren Grat an der Unterseite bis zur Oxidschicht an der Schweißnaht:
-
Entgraten und Kantenverrundung: Die WEBER TT-1P 1350 nimmt den Grat ab, der bei Alu zäher an der Blechunterseite haftet als bei Stahl.
-
Kanten und Biegen: Die TRUMPF TruBend 5130 formt mit 130 t Presskraft und bis zu 3.200 mm Biegelänge um. AlMg3 federt stärker zurück als Stahlblech und braucht größere Innenradien.
-
Roboterschweißen: Die CLOOS C30 Kompaktanlage fügt Aluminium von 1 bis 25 mm im Arbeitsbereich 2.200 × 1.500 mm. Die Oxidschicht schmilzt weit später als das Metall darunter, deshalb wiegt die Nahtvorbereitung schwerer.
-
Montage: Aus Einzelteilen entsteht die montierte Einheit, geprüft und versandfertig verpackt.
Soll das Bauteil veredelt werden, nennen Sie das in der Anfrage: Eloxieren schützt Aluminium auch vor aggressiven Chemikalien, eine Pulverbeschichtung bietet die farbige Oberflächenveredelung, und Kantenausbildung wie Oberfläche des Alu-Blechs entscheiden mit, welche Qualität dabei erreicht wird. Jeder Folgeschritt verändert den Zuschnitt rückwärts, denn ein Teil, das später gekantet wird, braucht andere Biegezonen als ein flach bleibendes Blech.
Welche Daten braucht STAMM Blechtechnik für ein Angebot zu Aluminium-Laserteilen?
Für ein belastbares Angebot zu Aluminium-Laserteilen braucht STAMM Blechtechnik eine maßstabsgetreue CAD-Zeichnung oder 3D-Daten, dazu Stückzahl, Legierung und Stärke des Blechs. Ohne diese Angaben lässt sich ein Laserzuschnitt nicht kalkulieren.
Ihre Anfrage wird schneller beantwortet, wenn fünf Angaben von Anfang an beiliegen, weil Verschachtelung, Maschinenbelegung und Kalkulation gleichzeitig darauf aufsetzen:
-
Zeichnung oder 3D-Daten: DXF als Datei für die 2D-Konturen, STEP für Volumenmodelle, in jedem Fall maßstabsgetreu.
-
Werkstoff und Legierung: die Bezeichnung des Aluminiumblechs, etwa AlMg3, samt Oberflächenzustand von blank bis folienkaschiert. Beigestelltes Material sollte frei von Öl, Fett und Staub sein.
-
Materialstärke und Maße: Dicke, Länge und Breite in mm, bei Alu innerhalb von 0,5 bis 12 mm.
-
Stückzahl: Einzelteil, Kleinserie oder Großserie, mit geplanten Wiederholungen.
-
Weiterverarbeitung: ob nach dem Schneiden gekantet, geschweißt oder beschichtet wird.
Häufige Missverständnisse kosten dabei am meisten Zeit: Eine Anfrage ohne Daten lässt sich nicht seriös bepreisen und eine falsch skalierte Zeichnung führt zu Teilen im falschen Maß. Wer das Laserschneiden dauerhaft extern beauftragt, findet den Ablauf von der Anfrage bis zum Versand auf unserer Seite zur Auftragsfertigung im Lohn.
Welche der fünf Angaben am Ende kritisch wird, legt der Einbauort fest: Ein Gehäusedeckel im Schaltschrank verzeiht mehr Toleranz als eine Sichtblende an der Maschinenfront, die an der Kante höchste Präzision braucht.
Wofür werden Aluminium-Laserteile eingesetzt?
Aluminium-Laserteile kommen überall dort zum Einsatz, wo geringes Gewicht, Korrosionsbeständigkeit und Langlebigkeit zusammen gefordert sind. Im Vergleich wiegt ein Alublech bei 2,70 g/cm³ rund ein Drittel eines gleich starken Stahlblechs, bei für die meisten Anwendungen ausreichender Festigkeit.
Bei STAMM Blechtechnik gehen Alu-Zuschnitte vor allem in drei Bereiche, jeder mit eigenen Anforderungen an Materialstärke und Kante:
-
Maschinenbau: Abdeckungen und Verkleidungen aus 1 bis 3 mm Feinblech, die von Hand bewegt werden und wenig Gewicht haben dürfen.
-
Automobilindustrie: Halter und Konsolen im Leichtbau aus 3 bis 8 mm Blech, in hohen Stückzahlen und mit engen Maßen über die Serie.
-
Elektrotechnik und Elektronik: Gehäuse und Montageplatten, bei denen die hohe Wärmeleitfähigkeit des Metalls Bauteile entwärmt.
Alu-Laserzuschnitte sind quer durch die Industrie verbreitet, von Dachverkleidungen im Bauwesen bis zu Leichtbauteilen für Luft- und Raumfahrt, wo Aluminium seit Jahrzehnten gesetzt ist. Dieselbe Wärmeleitfähigkeit, die den Laserschnitt anspruchsvoll macht, wird im eingebauten Zustand also oft zum Argument für den Einsatz von Alu-Laserteilen.
Aluminium-Laserschneiden bei STAMM Blechtechnik in Sonneberg
STAMM Blechtechnik fertigt Blechteile seit 2004 und schneidet Aluminium am Standort Sonneberg in Thüringen, unter der Geschäftsführung von Martin Stamm. Die Kombination aus Erfahrung, modernster Maschinentechnik und automatisierten Prozessen macht uns zum starken Partner für präzise und wirtschaftliche Alu-Laserzuschnitte, vom Einzelteil bis zur Großserie.
Weil Laserschneiden, Kanten, Schweißen und Oberflächenbehandlung im eigenen Haus liegen, wandert Ihr Alublech nicht zwischen Dienstleistern, sondern durchläuft eine Fertigung mit durchgehender Verantwortung. Das verkürzt die Durchlaufzeit und liefert Blechteile, die passgenau und termingerecht ankommen, mit gleichbleibender Präzision über die Serie.
Jetzt anfragen und Ihre Zeichnung mit Legierung, Materialstärke und Stückzahl mitsenden.
Bei STAMM Blechtechnik in Sonneberg liegen Laserschneiden, Entgraten, Kanten und Schweißen unter einem Dach, sodass Ihr Alublech nicht zwischen mehreren Dienstleistern hin- und herwandert. Sprechen Sie uns an, wir prüfen Ihre Daten und melden uns zeitnah mit einem Angebot.